


Моечные машины с сушкой
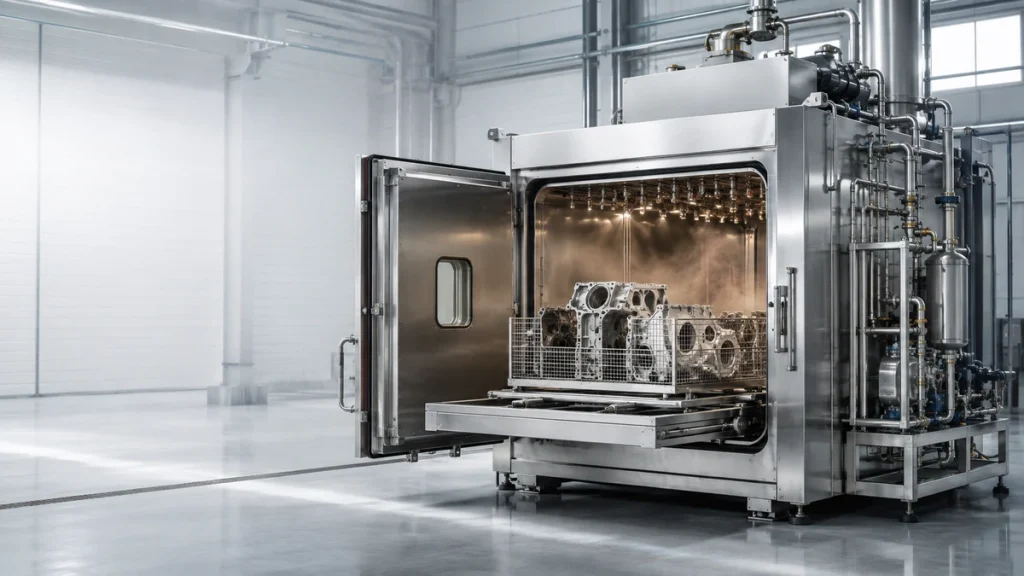
Промышленные установки, которые моют и сушат деталь за один цикл — горячим воздухом до 110 °C, вакуумом от 50 до 5 мбар или импульсным обдувом. Подберем режим под материал, геометрию и требуемую остаточную влажность.


Материал. Стали и титан переносят обдув при высокой температуре без ограничений. Для алюминиевых и медных сплавов нагрев ограничивают, чтобы не спровоцировать окисление поверхности перед покраской или гальваникой. Для пластиков, спеченных металлов и деталей с эластомерами температура задается по допуску наименее стойкого элемента – здесь работают низкотемпературный обдув и вакуум.
Геометрия. Плоские и открытые детали сохнут обдувом за минуты. Изделия со сложным профилем, карманами и ребрами требуют направленного потока или смены положения детали в камере: воздух не выдувает жидкость из зон, куда не попадает струя.
Глухие отверстия и полости. Ключевой критерий. В глухом отверстии остается воздушная пробка, поток горячего воздуха ее не пробивает, и жидкость испаряется крайне медленно. Здесь нужна вакуумная сушка – при разрежении жидкость закипает и выходит из полости. Если в номенклатуре есть такие детали, вакуумное исполнение закладывается сразу, дооснастить машину позже сложнее.
Требуемая остаточная влажность. Для передачи на склад достаточно сухой на ощупь поверхности. Перед порошковой окраской влага недопустима – при полимеризации она дает поры и проколы пленки. Перед сборкой узлов и перед консервацией контролируется сухость внутренних полостей, а не только внешних поверхностей.
Допустимая температура. Ограничение может идти не от материала, а от технологии: термообработанные детали, изделия с покрытиями, узлы с уплотнениями. Для них выбирают вакуум или импульсный обдув до 45 °C.
Темп линии. Сушка обычно самая длинная стадия цикла. В камерной машине она удлиняет цикл, в проходной – задает скорость транспортера для всей линии. Если такт участка жесткий, время сушки сокращают комбинированным режимом: обдув сдувает основную массу жидкости, нагреву остается только пленка.
| Условие | Рекомендуемая сушка |
|---|---|
| Открытая геометрия, сталь, серийный поток | горячий воздух |
| Глухие отверстия, полости, узлы в сборе | вакуумная 50 или 5 мбар |
| Термочувствительные изделия, платы, точные детали | импульсный обдув до 45 °C |
| Жесткий такт при полной сухости | комбинированный цикл |
| Цех без свободной вентиляции | сушка с системой конденсации паров |
Смысл машины с сушкой в том, что оператор загружает деталь один раз, а забирает ее готовой. Промежуточная ручная перегрузка между мойкой и сушкой – это и потеря времени, и риск: влажную деталь трогают руками, она успевает окислиться, в нее попадает цеховая пыль.
Типовая последовательность стадий в камерной машине:
Все стадии проходят в одной камере, деталь между ними не перемещается.
В проходной линии та же последовательность разнесена по секциям вдоль конвейера: мойка, удаление излишков раствора, ополаскивание, удаление излишков воды, сушка. Деталь идет непрерывно, тамбуры с воздушными завесами не дают растворам и парам переходить между зонами.
Варианты автоматизации без ручной перегрузки:


