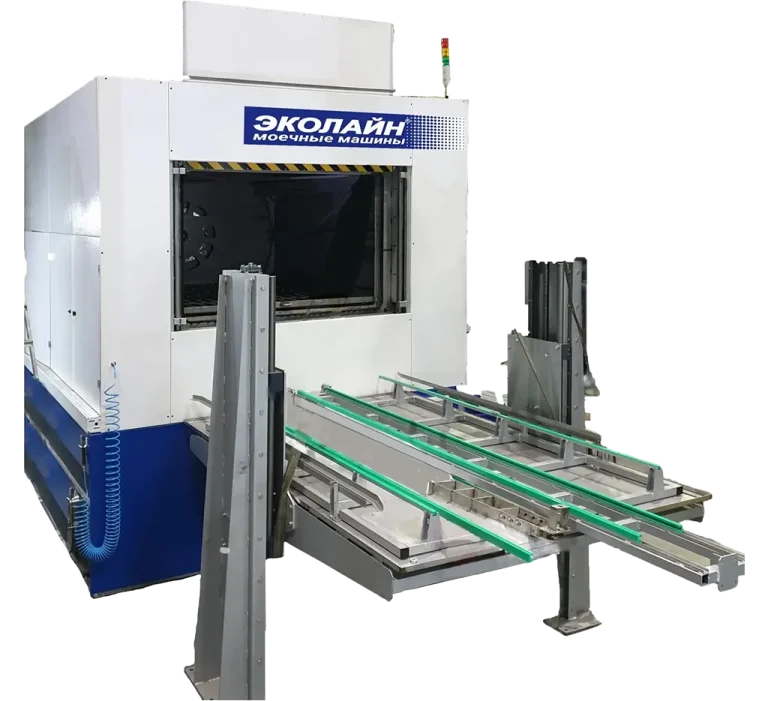
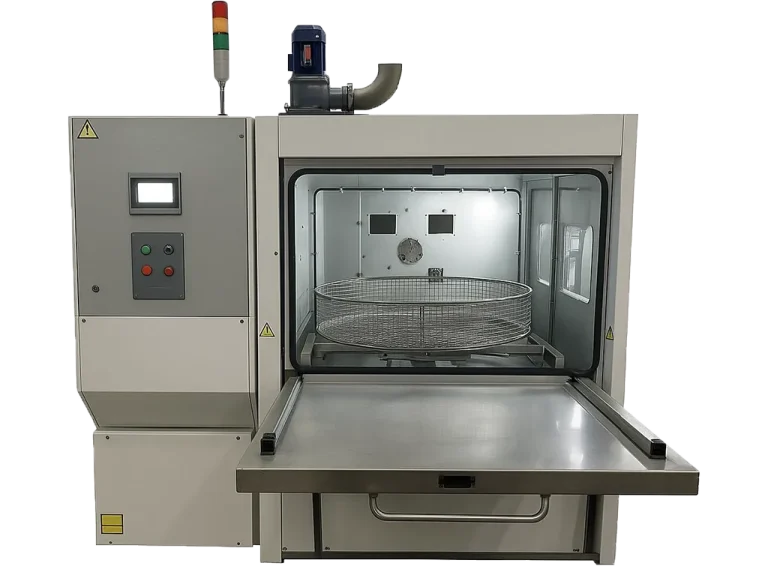
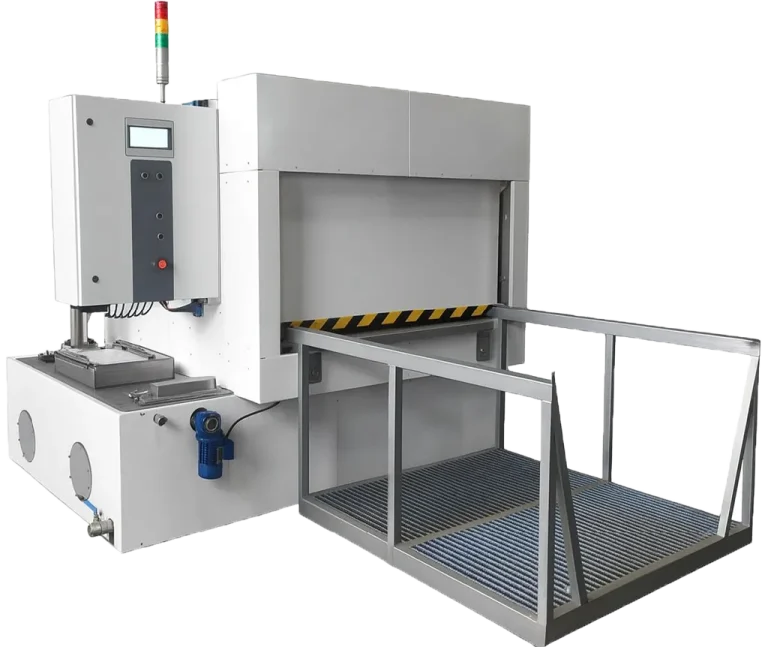
Линии подготовки металлической поверхности
Состав технологической линии
Полный цикл включает семь стадий. Набор и порядок зависят от задачи: часть стадий может отсутствовать, часть – повторяться.
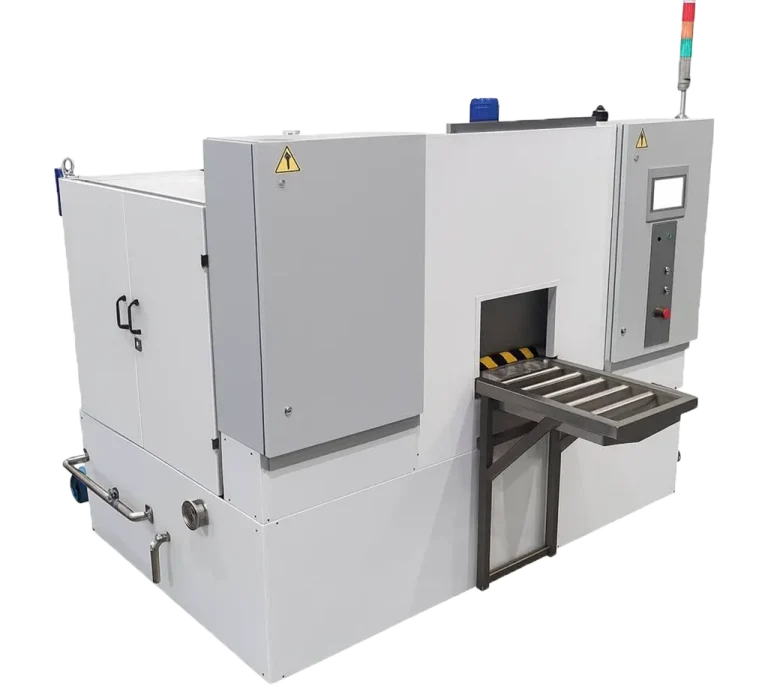
1. Загрузка. Детали подаются в линию вручную, на загрузочный стол с рольгангом, в корзинах или манипулятором. Для тяжелых и крупных изделий применяются гидравлические подъемники и автоматические загрузочные платформы, для мелких деталей – сетчатые корзины с прижимной крышкой, исключающей соударения.
2. Обезжиривание. Основная стадия: удаление масел, смазок, СОЖ и консервационных составов. Ведется горячим щелочным раствором под давлением или в среде растворителя – выбор зависит от природы загрязнения и требования к остаточной влаге.
3. Мойка. Струйная или струйно-погружная обработка, снимающая механические загрязнения – стружку, шлам, абразив, формовочную смесь. Форсунки с плоской струей направлены на все участки детали, при необходимости добавляются отдельные форсунки под отверстия и поднутрения.
4. Ополаскивание. Смывает остатки моющего раствора, чтобы они не попали в следующую ванну и не остались на поверхности в виде разводов и солевых отложений. Выполняется рециркуляционной водой либо чистой водой из водопровода с отдельным сливом.
5. Фосфатирование или пассивация. Конверсионная обработка, которая формирует на поверхности слой, повышающий адгезию покрытия и защищающий деталь от коррозии в межоперационном хранении. Может выполняться отдельной секцией или совмещаться с обезжириванием при использовании соответствующего состава – например, ЭКО 335 моет, обезжиривает и фосфатирует сталь и алюминиевые сплавы за одну стадию.
6. Сушка. Обдув горячим воздухом с температурой до 110 °C либо вакуумная сушка 50 и 5 мбар для деталей с полостями и глухими отверстиями. Без этой стадии остаточная влага под покрытием или внутри собранного узла становится очагом коррозии.
7. Выгрузка. Детали выходят чистыми и сухими на приемный стол, транспортер или в тару. На проходных линиях зоны входа и выхода закрыты тамбурами с воздушной завесой – она удерживает пары растворов внутри туннеля и исключает конденсацию влаги на выходе.
Конфигурации по производительности
Выбор между камерной и проходной схемой определяется объемом партии и однородностью номенклатуры.
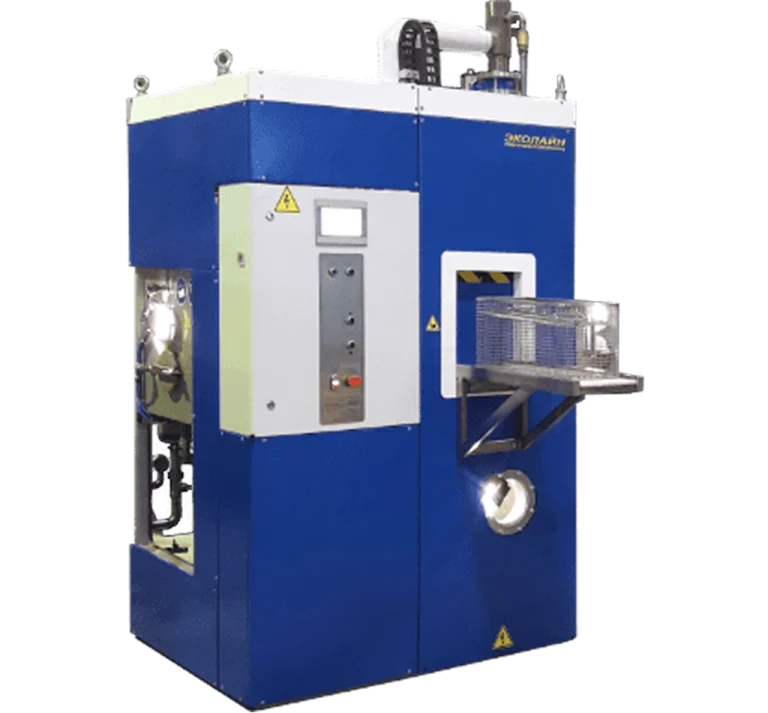
Камерная линия – обработка партий
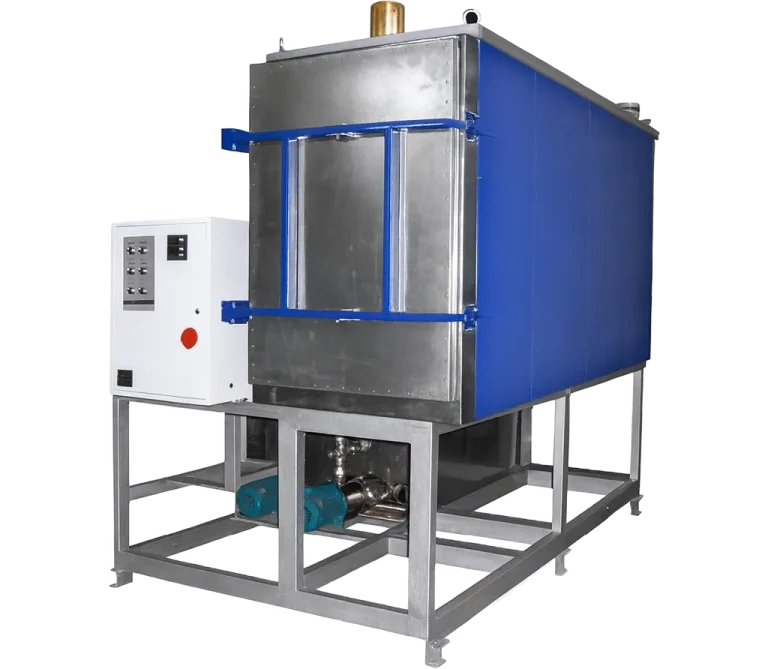
Все стадии выполняются в одной герметичной камере, деталь между ними не перемещается. Число накопительных баков (от 1 до 3) задает число доступных технологических операций: обезжиривание, ополаскивание, фосфатирование, пассивация.
- Загрузка партии в корзину или на платформу, цикл идет автоматически
- Производительность 3–5 циклов в час
- Загрузка от 50 до 1000 кг в зависимости от серии
- Режимы: струйный, струйно-погружной, с вращением и покачиванием корзины
Когда выбирают: разнородная номенклатура, партионное производство, детали сложной формы с глухими отверстиями, ограниченная площадь под линию.
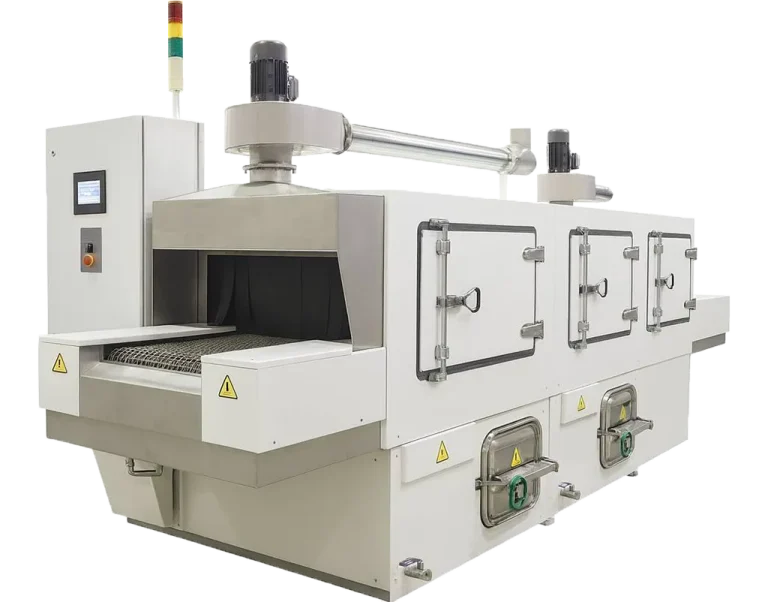
Проходная линия – непрерывный поток
Детали движутся по конвейеру и последовательно проходят все секции. Линия встраивается в существующий поток участка без разрыва конвейера.
- Модульная сборка: секции мойки, ополаскивания, фосфатирования и сушки в любой комбинации
- Проем от 250×250 до 1500×500 мм в базовых типоразмерах
- Нагрузка на транспортер не менее 100 кг на метр длины
- Обработка идет непрерывно, такт задается скоростью транспортера
Когда выбирают: массовое и серийное производство, однотипные детали, требование по такту участка, интеграция в конвейер линии порошковой окраски или гальваники.
Сравнение
| Параметр | Камерная линия | Проходная линия |
| Режим работы | циклами, партиями | непрерывный поток |
| Номенклатура | разнородная | однотипная |
| Геометрия детали | любая, включая глухие полости | преимущественно открытая |
| Смена программы | между циклами, с панели оператора | перенастройка скорости и температуры на ходу |
| Занимаемая площадь | компактно, одна камера | вытянутая зона по числу секций |
Оборудование и модули
Линия собирается из серийных модулей производства Эколайн-Техно.