


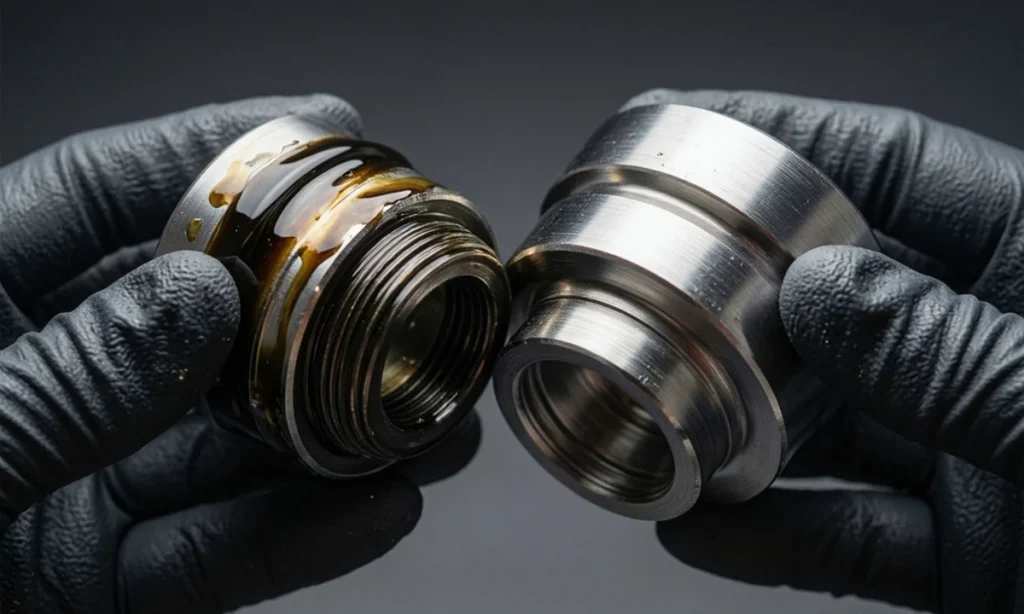
Какие загрязнения остаются на детали после механической обработки
Механическая обработка — общий термин для точения, фрезерования, шлифования, сверления, штамповки, вытяжки. У каждой операции свой набор рабочих сред и, соответственно, свой набор загрязнений, которые остаются на детали к моменту передачи на следующий этап.
Типовой список загрязнений после мехобработки:
- Смазочно-охлаждающая жидкость (СОЖ). Основное загрязнение после токарных, фрезерных, шлифовальных операций. Бывает трёх типов: эмульсионная (5–10% масла в воде), полусинтетическая (масло + вода + синтетические добавки), синтетическая (без минерального масла). Оставляет на детали плёнку различной толщины в зависимости от режима подачи.
- Штамповочные и вытяжные масла. Более вязкие, с высокой адгезией к металлу. Остаются на деталях после штамповки, глубокой вытяжки, гибки.
- Смазки шариковых и роликовых узлов. Попадают на детали при контакте с оборудованием, при транспортировке.
- Металлическая стружка и мелкая пыль. Прилипают к масляной плёнке. Часть удаляется механически, но микрочастицы (менее 100 микрометров) обычно остаются.
- Абразивная пыль от шлифовальных операций. Мелкие частицы абразивного зерна плюс металлические микрочастицы. Особенно проблемны для прецизионных деталей.
- Продукты износа инструмента. Микроскопические частицы твёрдого сплава или керамики от режущей кромки. Не всегда видимы, но влияют на последующие покрытия.
- Силиконы от прокладок и уплотнений станка. Попадают на деталь через рабочие поверхности станка, оснастку, транспортёры. Самое коварное загрязнение: удаляется только специализированной химией.
- Полировочные пасты. После финишных операций — на основе абразивного зерна с масляной связкой.
- Следы маркировочных составов. Краски, лаки, штемпельные красители, если деталь маркируется в процессе обработки.
- Отпечатки пальцев операторов. Соли пота, органика с кожи — часто недооценённое, но реальное загрязнение.
Каждое из этих загрязнений имеет разную химическую природу и требует своего способа удаления. Именно поэтому обезжиривание после мехобработки — не «одна ванна с моющим составом», а спроектированный технологический этап под конкретный набор загрязнений. Обзор технологий очистки под разные типы загрязнений собран в разделе технологий очистки.
Почему обезжиривание после механической обработки — отдельная операция
Соблазн «отправить деталь дальше как есть» возникает регулярно — особенно на производствах с высоким тактом. Ниже — конкретные последствия пропуска или сокращения этапа обезжиривания.
Перед сборкой:
- Остатки СОЖ на посадочных поверхностях снижают трение между сопряжёнными деталями и приводят к преждевременному износу подшипников и втулок.
- Стружка внутри полости узла вызывает заклинивание, задиры, разрушение поверхностей качения.
- Силиконы на резьбовых соединениях снижают момент затяжки — соединение теряет герметичность.
Перед окраской:
- Масляная плёнка блокирует адгезию краски. Покрытие отслаивается через недели или месяцы эксплуатации.
- Абразивная пыль под слоем краски создаёт «зерно» на поверхности, портит внешний вид финишного покрытия.
- Силиконы приводят к точечным дефектам — «рыбьим глазам» на окрашенной поверхности.
Перед гальваническим покрытием:
- Любое загрязнение — прямая причина отслаивания, пузырения, разнотонности гальванического слоя. Класс чистоты 2–3 по ГОСТ 9.402 обязателен.
Перед сваркой:
- Масла и СОЖ при нагреве выделяют водород, который попадает в шов и вызывает пористость сварного соединения.
- Резко ухудшается стабильность горения дуги; сварщик получает разбрызгивание и непровар.
Перед упаковкой и длительным хранением:
- Остатки водной СОЖ в глухих зонах вызывают точечную коррозию под слоем консервационного масла.
- Соли и минеральные отложения из СОЖ инициируют локальную электрохимическую коррозию.
Отсюда — практический вывод. Стоимость дополнительной операции обезжиривания составляет 5–15% стоимости самой механической обработки. Стоимость дефектов из-за её пропуска — от 30% (переделка) до 200% (замена изделия) стоимости всей партии. Экономика однозначна.
Способы обезжиривания металлических деталей: обзор методов
В промышленной практике применяются шесть основных методов обезжиривания, каждый — под свои задачи. Ниже — их сравнение.
Метод 1. Щелочная водная мойка. Основной способ на подавляющем большинстве российских производств. Раствор соды, каустика или специализированного концентрата с pH 10–13 при температуре 60–80 °C. Наносится погружением или струёй. Удаляет минеральные и синтетические масла, СОЖ, металлические частицы. Ограничение — агрессивна к алюминию и цветным металлам при высокой щёлочности; не удаляет силиконы.
Метод 2. Растворная мойка (углеводородные растворители). Погружение в углеводородный или парафиновый растворитель. Удаляет практически все виды масел и жиров, включая тяжёлые смазки и силиконы. Требует специальной вентиляции и системы утилизации паров. Применяется для точной механики, электроники, деталей с силиконовыми загрязнениями.
Метод 3. Ультразвуковая мойка. Деталь погружается в моющий раствор с ультразвуковыми излучателями. Ультразвук создаёт кавитацию (микровзрывы пузырьков), которая удаляет загрязнения из глухих отверстий, резьб, микрокапилляров. Работает на любой моющей химии (щёлочь или растворитель). Ограничение — низкая производительность на крупных деталях, требует специализированного оборудования.
Метод 4. Струйная мойка высокого давления. Подача моющего раствора струёй под давлением 3–15 бар. Быстро и эффективно удаляет поверхностные загрязнения; хуже работает в глухих зонах. Основной метод на массовом производстве с простой геометрией деталей.
Метод 5. Пароструйная мойка. Обработка деталью паром под давлением, часто с добавлением моющего состава. Сочетает термическое и механическое воздействие. Применяется на крупных деталях, узлах в сборе, оборудовании с точечной необходимостью очистки.
Метод 6. Электрохимическое обезжиривание. Деталь погружается в электролит (обычно щелочной раствор) и подключается к источнику тока как катод или анод. На поверхности выделяются пузырьки газа (водорода на катоде, кислорода на аноде), которые механически отрывают загрязнения. Применяется на финальной ступени перед гальваникой; даёт максимальную чистоту.
Таблица применимости:
| Метод | Основной сценарий | Скорость | Стоимость |
| Щелочная водная | Массовое производство, металлы кроме алюминия | Высокая | Низкая |
| Растворная | Точная механика, силиконы | Средняя | Средняя |
| Ультразвук | Сложная геометрия, точные детали | Низкая | Средняя |
| Струйная высокого давления | Простая геометрия, крупные объёмы | Очень высокая | Низкая |
| Пароструйная | Крупные детали, узлы в сборе | Средняя | Средняя |
| Электрохимическая | Финальная ступень перед гальваникой | Средняя | Высокая |
Комбинирование методов — типичная практика: например, струйная предварительная обработка + ультразвуковая финальная для деталей со сложной геометрией. Каталог промышленных установок с разными способами обезжиривания представлен в разделе моечных машин на водных растворах; для сценариев с силиконами и жирными смазками — на странице моечных машин на растворителях.
Чем обезжиривать детали после мехобработки: выбор моющего состава
Одинаковый по названию метод (например, «щелочная мойка») может работать с разными по составу химиями. Правильный выбор моющего состава определяет 60–80% эффективности всей операции.
Основные типы моющих составов для обезжиривания:
- Щелочные концентраты на основе NaOH и KOH. Классические сильнощелочные растворы, pH 12–14. Хорошо удаляют минеральные масла и жиры. Ограничение — агрессивны к алюминию, меди, латуни, цинку.
- Щелочные составы с ингибиторами. pH 10–12, добавлены компоненты, защищающие цветные металлы от разъедания. Универсальные — подходят для стали, чугуна, нержавейки, алюминия.
- Нейтральные и слабощелочные составы. pH 7–9. Специально для алюминия, цветных металлов, точных деталей.
- Кислотные составы. pH 2–5. Не обезжириватели в чистом виде, а средства для комплексной очистки, включая удаление оксидов. Часто применяются перед основным обезжириванием.
- Растворные концентраты на основе углеводородов. Углеводородные фракции (керосин, лигроин, специальные растворители). Удаляют практически все виды масел.
- Специальные силиконовые очистители. Содержат специфические компоненты, растворяющие силиконовые полимеры.
- Ферментные и биоразлагаемые составы. Экологичные концентраты, применяются в чувствительных отраслях; ограниченная эффективность на тяжёлых загрязнениях.
Как подбирается состав под задачу:
- По материалу детали. Сталь и чугун — щелочные составы (pH 10–13). Алюминий — нейтральные или слабощелочные (pH 7–9). Медь, латунь, цинк — специализированные концентраты с ингибиторами. Магниевые сплавы — только специальные составы (обычная химия воспламеняет магний).
- По типу загрязнения. Минеральные масла и СОЖ — щёлочь. Синтетические масла — щёлочь или растворитель. Силиконы — специальные составы или растворитель. Смолы и лаки — растворные концентраты с ароматическими компонентами.
- По температурному режиму. Составы холодного действия (20–40 °C) — экономят электроэнергию. Тёплые (40–60 °C) — стандарт для большинства задач. Горячие (60–80 °C) — тяжёлые загрязнения, экономят время цикла.
- По объёму и такту производства. Высокая концентрация быстро расходуется при малом производстве, низкая — недостаточна при высоком.
Ассортимент моющих концентратов, ингибиторов и специализированных очистителей для разных задач промышленного обезжиривания собран в разделе расходных материалов для моечных машин.
Обезжиривание деталей перед сборкой: специфика
Обезжиривание перед сборкой — самый массовый сценарий на машиностроительных производствах. У него есть особенности, отличающие его от подготовки к гальванике или окраске.
Что критично перед сборкой:
- Полное удаление СОЖ и стружки — остаточная стружка в узле работает как абразив, срезает контактные поверхности подшипников и втулок в первые часы работы.
- Отсутствие масляной плёнки в резьбовых соединениях — иначе момент затяжки нестабилен, соединение теряет расчётную несущую способность.
- Чистые посадочные поверхности — критично для прессовых посадок, точной механики, узлов с натягом.
- Отсутствие силиконов — блокируют работу уплотнений и герметиков; уплотнения не «садятся» плотно.
Что обычно допустимо перед сборкой (что можно не удалять полностью):
- Тонкая консервационная смазка, если она совместима с рабочей средой узла.
- Матовый оксидный слой на неответственных поверхностях.
- Минимальные следы, не влияющие на функцию узла.
Отсюда — класс чистоты для сборки обычно ниже, чем перед гальваническим покрытием или окраской. Достаточно 1–2 класса по ГОСТ 9.402. Для точной механики (авиация, двигателестроение, медицинская техника) требования жёстче — с контролем частиц по нормативам VDA 19 или отраслевым стандартам.
Типовая линия обезжиривания перед сборкой:
- Механическое удаление крупной стружки (обдув сжатым воздухом или встряхивание).
- Основное обезжиривание в щелочной ванне 60–80 °C, 5–15 минут.
- Промывка горячей водой.
- Сушка обдувом горячего воздуха.
- Визуальный контроль.
- Передача в сборочный цех или межоперационное хранение с консервацией.
Общее время цикла — 20–45 минут на партию, что позволяет встроить обезжиривание в такт производства без «узкого горлышка».
Обезжиривание перед окраской, гальваникой, сваркой
Каждый следующий за обезжириванием процесс задаёт свои требования. Они не «желательные», а физически необходимые для качества готового изделия.
Перед окраской:
- Класс чистоты 2–3 по ГОСТ 9.402.
- Обязательное удаление силиконов — иначе дефекты «рыбий глаз».
- Финальная промывка деминерализованной водой для лакокрасочных материалов на водной основе.
- Дополнительная фосфатация или хроматирование для стали и цинка — улучшает адгезию.
Перед гальваническим покрытием:
- Класс чистоты 2–3 (для декоративных покрытий) или 3–4 (для функциональных и точных).
- Многоступенчатая линия: обезжиривание, промывка, травление, активация, финальная промывка.
- Электрохимическое обезжиривание как финальная ступень.
- Активация в разбавленной кислоте непосредственно перед погружением в гальваническую ванну.
Перед сваркой:
- Полное удаление углеводородов в зоне сварки (5–20 см от места шва).
- Отсутствие водной влаги, вызывающей пористость.
- Для точной сварки (нержавеющая сталь, титан, аргоновая) — обезжиривание изопропиловым спиртом или специальными составами непосредственно перед сваркой.
- Промежуточное хранение обезжиренных деталей — только в ингибированной среде.
Перед сваркой алюминия и его сплавов — особые требования: удаление оксидной плёнки непосредственно перед сваркой (не позднее 30–60 минут), потому что оксид образуется на алюминии мгновенно.
Спектр применения промышленных моечных установок под разные последующие операции описан на странице сфер применения — там показано, как разные комбинации оборудования и химии соотносятся с типовыми производственными задачами.
Удаление масла и СОЖ после механической обработки: практические особенности
Смазочно-охлаждающая жидкость — самое массовое загрязнение после мехобработки. Её удаление имеет свои нюансы, о которых часто забывают.
Особенности удаления СОЖ:
- Свежая СОЖ удаляется легче старой. Плёнка, простоявшая на детали 4–8 часов, полимеризуется и снимается в 2–3 раза хуже. Обезжиривание после мехобработки — операция «в тот же день», а не «когда дойдут руки».
- Эмульсионная СОЖ разделяется в моющем растворе. Масляная фаза всплывает и накапливается на поверхности ванны — требует регулярной сепарации. Синтетическая — растворяется целиком и «загрязняет» рабочий раствор быстрее.
- Продукты микробиологического разложения СОЖ. Бактерии в старой СОЖ дают неприятный запах и биологическую плёнку, которая удаляется хуже свежего масла. При появлении запаха — заменять СОЖ, а не «маскировать».
- Стружка внутри отверстий и полостей. Требует принудительной обработки: ультразвука, струйной промывки под давлением, обдува после мойки.
- Контроль пенообразования. СОЖ содержит поверхностно-активные компоненты, которые в моющем растворе дают пену. Пенообразование мешает мойке и переливается через край ванны. Используются противопенные добавки.
Практический вывод: линия обезжиривания после мехобработки — не универсальная моечная машина, а специализированное оборудование с системой отделения масла от раствора, фильтрацией стружки, контролем пенообразования и стабильной температурой раствора.
Что чаще всего идёт не так: типовые ошибки на линии обезжиривания
Знание правильных методов не гарантирует качества результата. Ниже — восемь типовых ошибок, встречающихся на реальных производственных линиях.
- Пропуск сепарации моющего раствора. Плавающее на поверхности масло не удаляется; со временем концентрация загрязнений в растворе превышает эффективную рабочую точку. Признаки — маслянистая плёнка на выходящих деталях, повторное обезжиривание.
- Работа с одним составом на все загрязнения. Универсальный концентрат не берёт силиконы, а специализированный силиконовый — расходуется зря на обычной СОЖ. Правильно — набор составов под задачи.
- Слишком короткий цикл обезжиривания. Сокращение времени погружения ниже 3–5 минут (для стандартных задач) или ниже 8–15 минут (для сложных) даёт неполное удаление. Быстрее — не значит лучше.
- Отсутствие фильтрации стружки. Стружка в растворе снижает эффективность мойки и создаёт риск повторного загрязнения деталей уже промытыми.
- Слишком горячий раствор для алюминиевых деталей. Щелочной состав при температуре выше 60 °C агрессивно разъедает алюминий даже при подобранном pH.
- Смешивание разных металлов в одной ванне. Электрохимическая коррозия в растворе: стальные и алюминиевые детали в общей ванне взаимно разрушаются.
- Отсутствие финальной промывки. Остатки моющего состава высыхают на поверхности и создают соляной налёт, который блокирует адгезию на следующей операции.
- Ручная переноска подготовленных деталей. Отпечатки пальцев на обезжиренной поверхности возвращают уровень загрязнения к исходному. Работа только в перчатках или через автоматическую транспортировку.
Каждая из этих ошибок отдельно даёт брак 5–15% партии. Комбинация двух-трёх — 30–50%. Именно эти цифры создают ощущение «сложная деталь, всегда с проблемой» — которое на деле означает «пропуск 2–3 базовых требований технологии».
Контроль качества обезжиривания на практике
Обезжиривание — операция, результат которой видно не сразу, а на следующем этапе. Контроль после обезжиривания — не «формальность», а способ избежать переделки партии.
Простые методы контроля в цехе:
- Тест разрыва водяной плёнки. Деталь ополаскивается деминерализованной водой; если плёнка растекается равномерно — обезжиривание достаточно, если рвётся на капли — на поверхности осталась жировая плёнка.
- Флуоресцентный контроль. Ультрафиолетовая лампа показывает следы углеводородов, невидимые в обычном свете.
- Визуальный контроль под отражённым светом. Обезжиренная поверхность выглядит равномерно матовой (для нержавеющей стали) или чистой глянцевой (для стали и алюминия); загрязнённая — с пятнами.
Инструментальные методы для критичных производств:
- Измерение контактного угла воды. На чистой поверхности угол мал (менее 20°), на загрязнённой — велик.
- Гравиметрический метод. Взвешивание детали до и после стандартной экстракции растворителем — точное количество остаточных загрязнений.
- Мембранная фильтрация (Millipore-тест). Промывка стандартным растворителем через мембрану с оценкой массы и количества частиц.
Контроль встраивается в технологический маршрут — после каждой линии обезжиривания или на партиях перед критичными операциями (гальваника, окраска, сборка точных узлов). Общий обзор промышленного оборудования с интегрированными средствами контроля представлен в каталоге моечного оборудования.
Как построить процесс обезжиривания на предприятии
Ниже — пошаговый порядок построения технологической цепочки обезжиривания под конкретное производство.
- Проанализируйте загрязнения. Соберите образцы деталей после мехобработки, зафиксируйте типы СОЖ, масел, консервационных смазок, силиконовых источников. Это исходные данные для подбора химии.
- Определите следующую операцию. Сборка, окраска, гальваника, сварка, консервация — каждый сценарий требует своего класса чистоты и своего набора требований.
- Подберите метод и оборудование. Массовое производство простых деталей — струйная мойка. Сложная геометрия — ультразвук. Силиконы — растворитель или специализированная химия. Комбинированные загрязнения — многоступенчатая линия.
- Подберите химию под материал детали. Отдельные составы для стали, алюминия, цветных металлов. При смешанном производстве — раздельные линии или партийная обработка.
- Спроектируйте линию с промывкой и сушкой. Обезжиривание без последующей промывки и сушки — не завершённая операция; результат частично теряется.
- Заложите средства контроля. Тест разрыва плёнки, флуоресцентная лампа, при критичных производствах — гравиметрия или мембранная фильтрация.
- Обучите операторов. Наблюдение за состоянием раствора, признаки истощения, регламент замены, безопасность работы с горячей щёлочью и растворителями.
- Установите регламент замены и обслуживания. Сепарация масла, фильтрация стружки, замена раствора по регламенту, а не «когда стало плохо».
- Введите документирование. Партионный учёт: какая партия обезжирена в каком растворе, с какими показателями, с каким результатом контроля. Основа для разбора инцидентов.
Правильно построенная линия обезжиривания работает годами без «сюрпризов»: одинаковое качество на каждой партии, предсказуемый расход химии, встроенный контроль. Проектирование под конкретное производство — задача, которую разумно закладывать не как «поставку моечной машины», а как инженерное решение с расчётом всей цепочки.
Итог
Обезжиривание деталей после механической обработки — не «дополнительная мойка», а спроектированный технологический этап с конкретным набором задач: удалить остатки СОЖ и масел, снять металлическую стружку и абразивную пыль, при необходимости — устранить силиконы и следы полировочных паст. Универсального метода нет: щелочная водная мойка решает 90% типовых задач, но не берёт силиконы; растворная работает с силиконами и жирными смазками, но требует специальной вентиляции; ультразвук проникает в глухие зоны, но медленный на крупных деталях. Правильный выбор строится под четыре параметра — материал детали, тип загрязнения, следующая операция, объём партии — и обычно комбинирует два-три метода в одной линии. Восемь типовых ошибок (пропуск сепарации, один состав на всё, короткий цикл, отсутствие фильтрации стружки, перегрев для алюминия, смешанные металлы, отсутствие финальной промывки, ручная переноска) отвечают за подавляющую часть брака на выходе. Правильно построенная линия обезжиривания работает годами без «сюрпризов», а её стоимость 5–15% от стоимости самой мехобработки — против 30–200% стоимости переделки при отсутствии этой операции. Экономика линии обезжиривания — не тема для торга, а базовое условие устойчивого производства.
Часто задаваемые вопросы
Что такое обезжиривание деталей после механической обработки?
Технологическая операция удаления с деталей комплекса загрязнений после токарной, фрезерной, шлифовальной или штамповочной обработки: остатков смазочно-охлаждающей жидкости (СОЖ), масел, металлической стружки, абразивной пыли, следов силиконов, полировочных паст. Обычно выполняется в специализированной моечной установке с подобранной химией и режимом.
Чем обезжиривать детали после мехобработки?
Основные варианты: щелочные водные составы (pH 10–13) для стали и чугуна; нейтральные или слабощелочные (pH 7–9) для алюминия и цветных металлов; углеводородные растворители для деталей с силиконами или жирными смазками; специализированные силиконовые очистители для точечных задач. Выбор — под материал и тип загрязнения.
Как удалить масло и СОЖ после механической обработки?
Основной метод — щелочная водная мойка при температуре 60–80 °C, время обработки 5–15 минут для стандартных задач. На сложной геометрии добавляется ультразвук. При тяжёлых загрязнениях (штамповочные масла, консервационные смазки) — предварительная растворная обработка перед щелочной.
Какие способы обезжиривания металлических деталей применяются в промышленности?
Шесть основных: щелочная водная (массовый метод), растворная (углеводородные растворители), ультразвуковая (для сложной геометрии), струйная высокого давления (простая геометрия, массовое производство), пароструйная (крупные детали), электрохимическая (финальная ступень перед гальваникой). Часто применяются в комбинации.
Зачем обезжиривать детали перед сборкой?
Остатки СОЖ и масел на посадочных поверхностях снижают трение в подшипниках и втулках, приводят к преждевременному износу. Стружка внутри узла работает как абразив. Силиконы на резьбовых соединениях снижают момент затяжки. Класс чистоты 1–2 по ГОСТ 9.402 достаточен для большинства сборочных операций.
Как контролировать качество обезжиривания?
Простые методы в цехе: тест разрыва водяной плёнки, флуоресцентный контроль ультрафиолетом, визуальный контроль под отражённым светом. Инструментальные методы: измерение контактного угла, гравиметрический метод, мембранная фильтрация. Выбор — под требования следующей операции.
Что такое СОЖ и почему её сложно удалить?
Смазочно-охлаждающая жидкость — концентрат из масла и воды с добавками, подаваемый в зону резания при механической обработке. Оставляет на детали плёнку эмульсии. Проблема в удалении — многокомпонентный состав (масло + вода + поверхностно-активные вещества + противокоррозионные и антимикробные добавки); каждый компонент требует своей химии.
Можно ли обойтись бытовыми моющими средствами при обезжиривании?
Для промышленной задачи — нет. Бытовые средства рассчитаны на низкую концентрацию жиров и мягкие условия. Промышленные СОЖ, штамповочные масла, силиконы требуют специализированной химии с концентрациями активных компонентов, недоступными в бытовых составах.
Обезжиривать вручную или в моечной установке?
Для единичных деталей и ремонтных задач — вручную протиркой растворителем допустимо. Для промышленной партии — только автоматизированная моечная установка: обеспечивает стабильное качество, предсказуемое время цикла, безопасность работы с химией, документируемый процесс.
Как выбрать оборудование для обезжиривания?
По четырём параметрам: тип детали и загрязнения (что нужно удалить), объём партии и такт производства (какая производительность нужна), следующая операция (какой класс чистоты требуется), бюджет и условия установки (площадь цеха, доступ к электроэнергии и вентиляции). Оптимально — обсудить проект с производителем оборудования и составить индивидуальное решение.


