Пн-Вс c 9:00-19:00
+7 (495) 507-36-31

Расконсервация металлических деталей

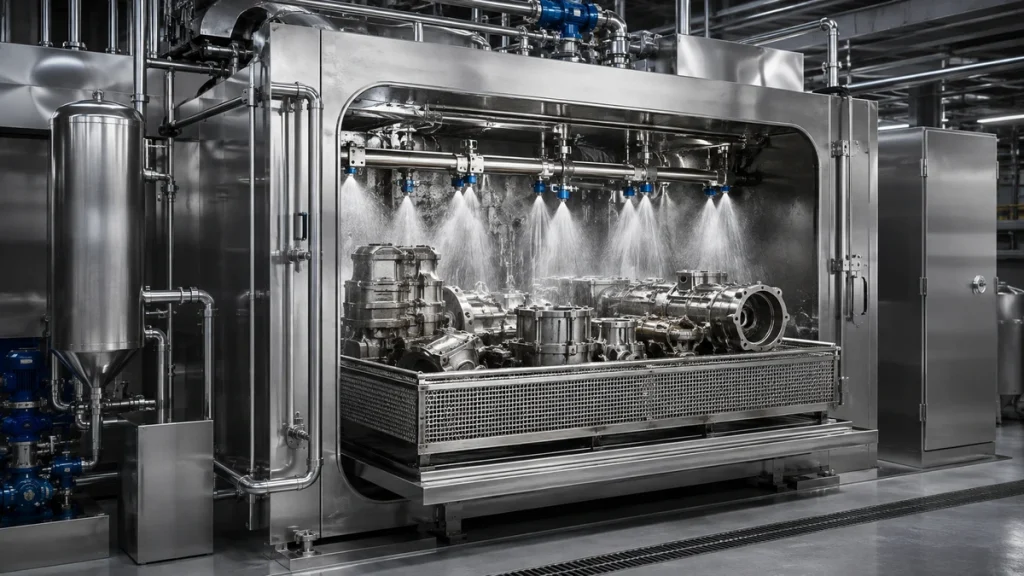
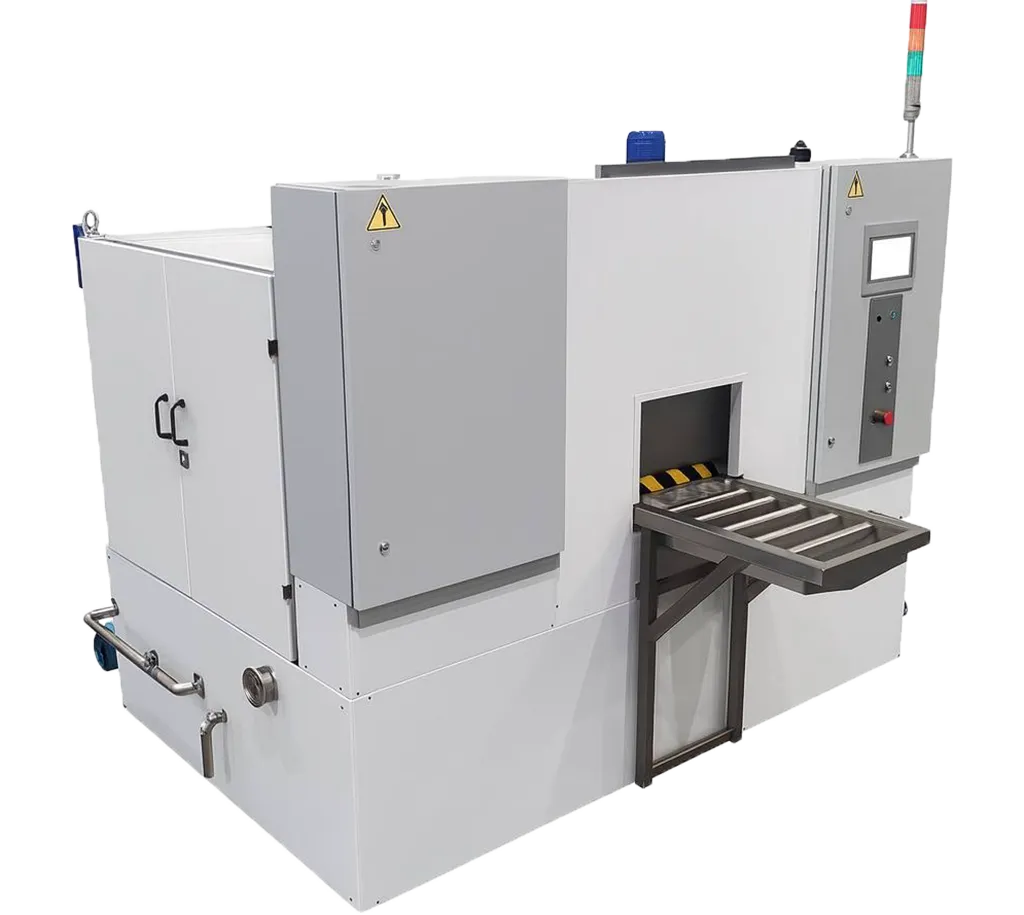
Оборудование для удаления консервационных масел, пластичных смазок и восковых составов с деталей, узлов и листового проката. Подберём среду и режим под вашу деталь — водный раствор или растворитель, с сушкой до полностью сухой поверхности.

Какие консервационные покрытия удаляются

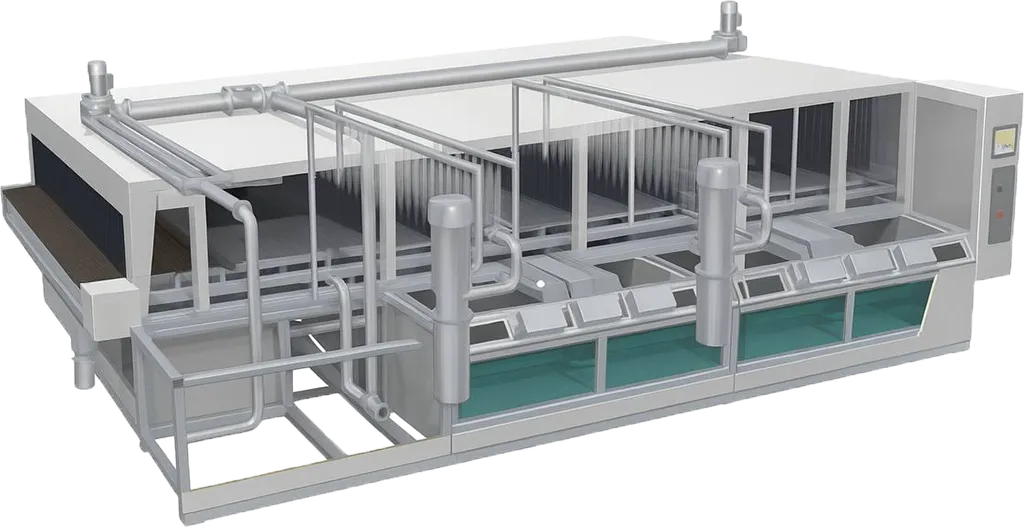
Все консервационные составы относятся к неполярным загрязнениям – в воде они не растворяются, поэтому снимаются либо горячим щелочным раствором с ПАВ и механическим воздействием струи, либо органическим растворителем.

Консервационные масла.  Минеральные и синтетические масла с антикоррозионными присадками – самый распространенный вариант защиты на срок до 12 месяцев. Снимаются щелочным раствором при 60–90 °C или растворителем; после мойки масло отделяется от среды гравитационным, дисковым или центробежным сепаратором и не возвращается на детали.

Пластичные и консистентные смазки.  Густые составы на литиевом, кальциевом или углеводородном загустителе. Требуют нагрева среды и увеличенного времени стадии: при низкой температуре смазка не переходит в раствор, а сдвигается по поверхности. На деталях с полостями эффективнее растворитель с погружением и вращением корзины.

Восковые составы.  Пленкообразующие покрытия на основе петролатума, церезина и восков, в том числе снимаемые пленки. Растворяются углеводородными растворителями, перхлорэтиленом и модифицированными спиртами; в водной среде – только при высокой температуре и с подобранным моющим средством.

Антикоррозионные составы и ингибиторы.  Средства защиты от коррозии, в том числе контактные ингибиторы и составы с летучими ингибиторами (VCI). Удаляются растворителями по замкнутому циклу – деталь выходит сухой, без остаточной влаги, что критично для изделий, которые сразу идут на контроль или сборку.

Какие детали обрабатываются

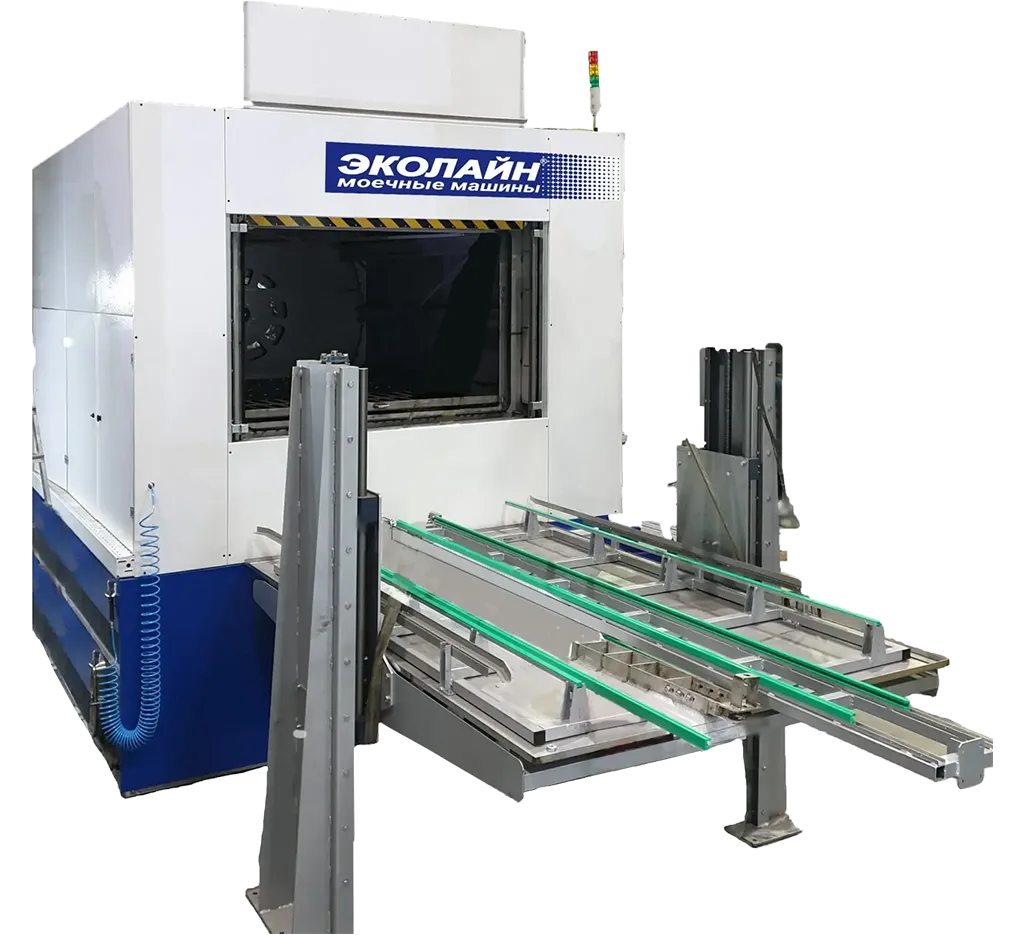
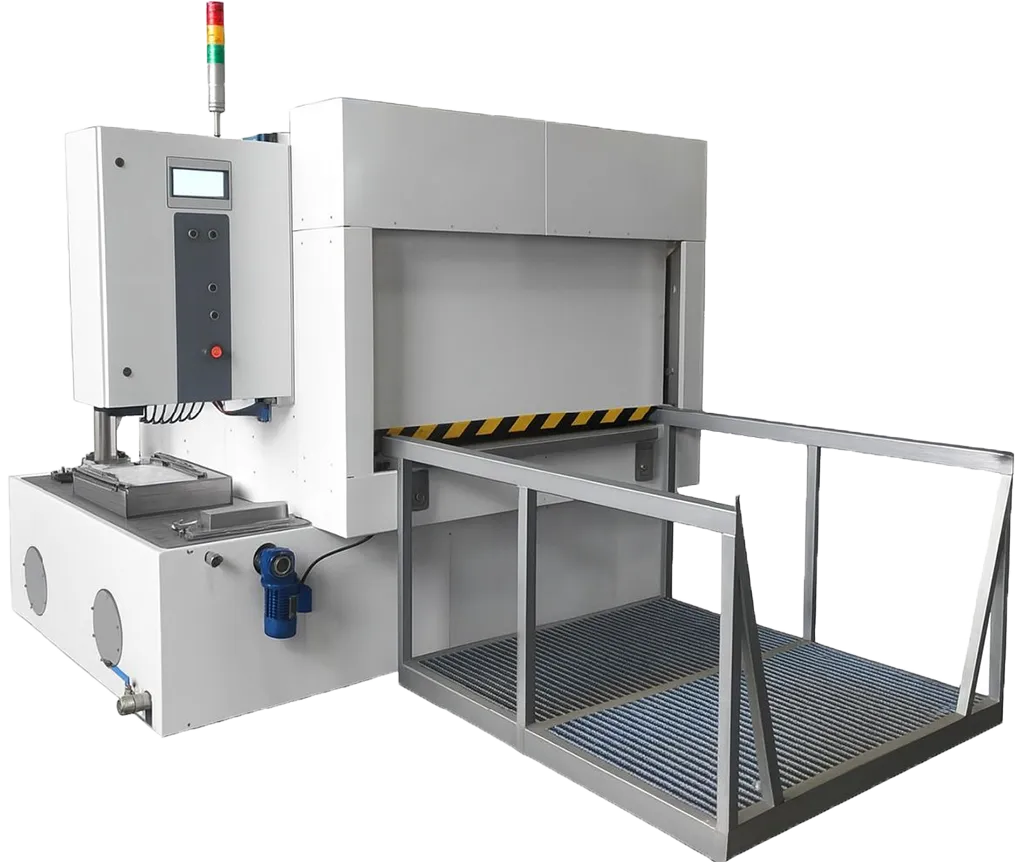
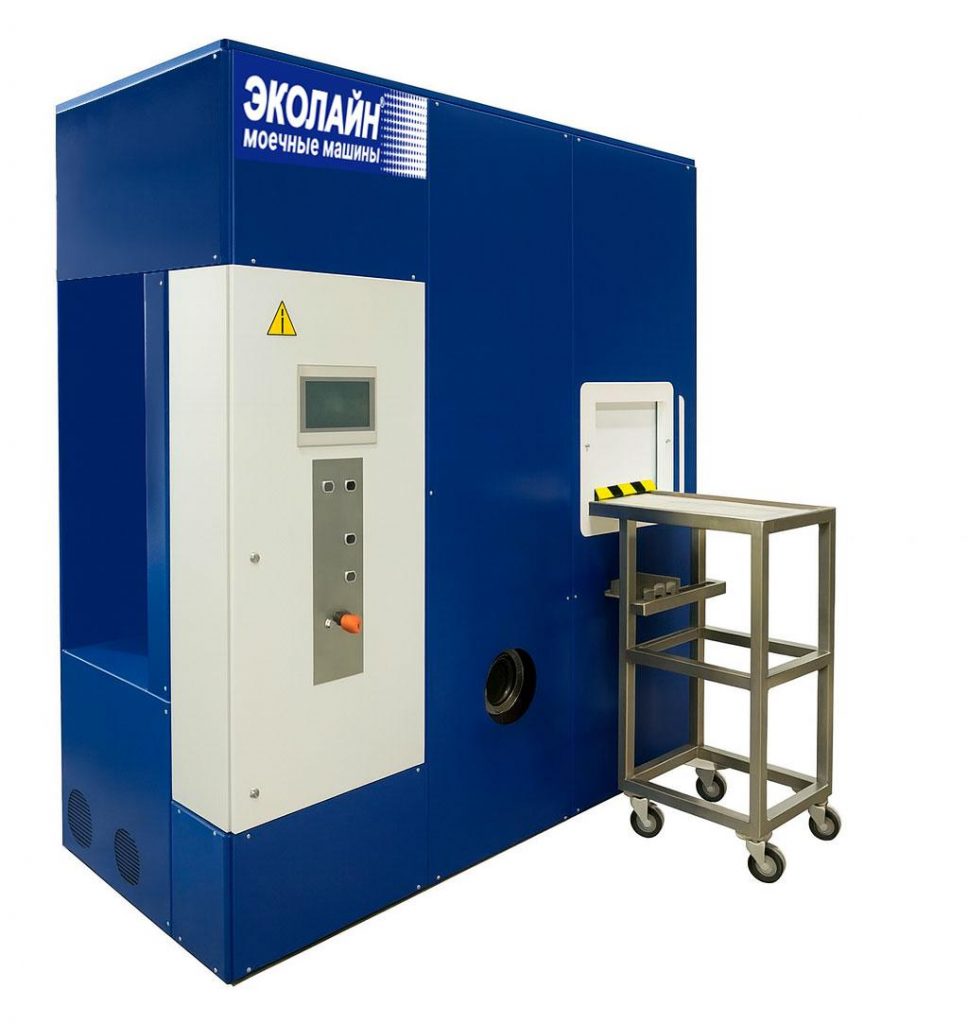
Листовой прокат.  Алюминиевые, титановые, стальные листы и листы из цветных металлов, поступающие в пачках с заводской консервацией. Обрабатываются на проходной машине: лист снимается с пачки манипулятором, проходит мойку, ополаскивание и сушку, при необходимости – маркировку, и укладывается на приемный стол.

Корпусные детали.  Корпуса агрегатов, редукторов, арматуры, блоки и крышки после межоперационного хранения. Консервация задерживается в глухих отверстиях, резьбах и карманах – нужен режим с погружением и сменой положения детали, иначе внутренние поверхности останутся необработанными.

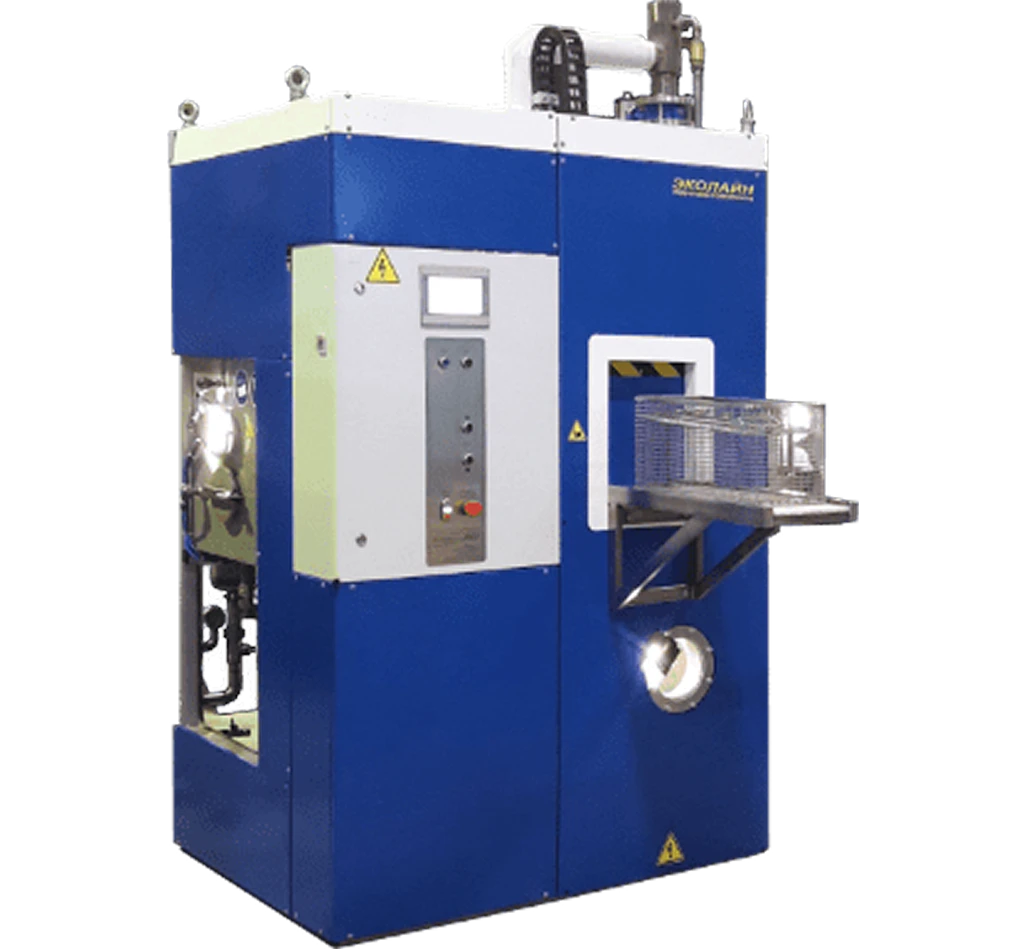
Узлы и сборочные единицы.  Гидравлические и пневматические узлы, агрегаты в сборе, изделия после длительного хранения или ремонта. Обрабатываются в герметичной камере на растворителе: вода в закрытых полостях узла недопустима, а растворитель полностью испаряется при вакуумной сушке.

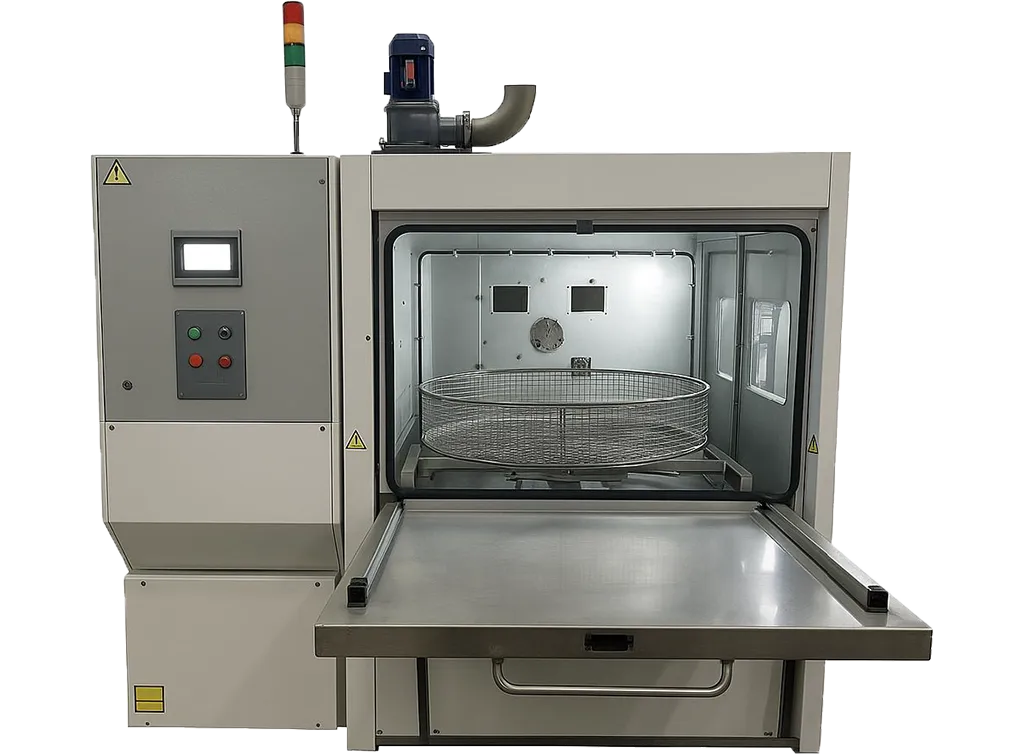
Комплектующие и метизы.  Крепеж, подшипники, втулки, пружины, штампованные детали, которые приходят навалом в промасленной таре. Моются в корзинах с вращением – деталь постоянно меняет положение, консервация смывается со всей поверхности, соударения исключает прижимная крышка корзины.

Детали перед сборкой.  Изделия, поступающие со склада на сборочный участок: здесь важна не только чистота, но и сухость поверхности, поскольку остаточная влага под собранным узлом становится очагом коррозии.

Результат расконсервации

Результат оценивается по двум параметрам: остаточная загрязненность и остаточная влага.

Чистая поверхность. Консервационный состав удален полностью, включая резьбы, глухие отверстия и внутренние полости. На поверхности нет пленки, разводов и перенесенного масла – при мойке в водной среде это обеспечивает маслоотделитель, при мойке в растворителе – вакуумная дистилляция среды.

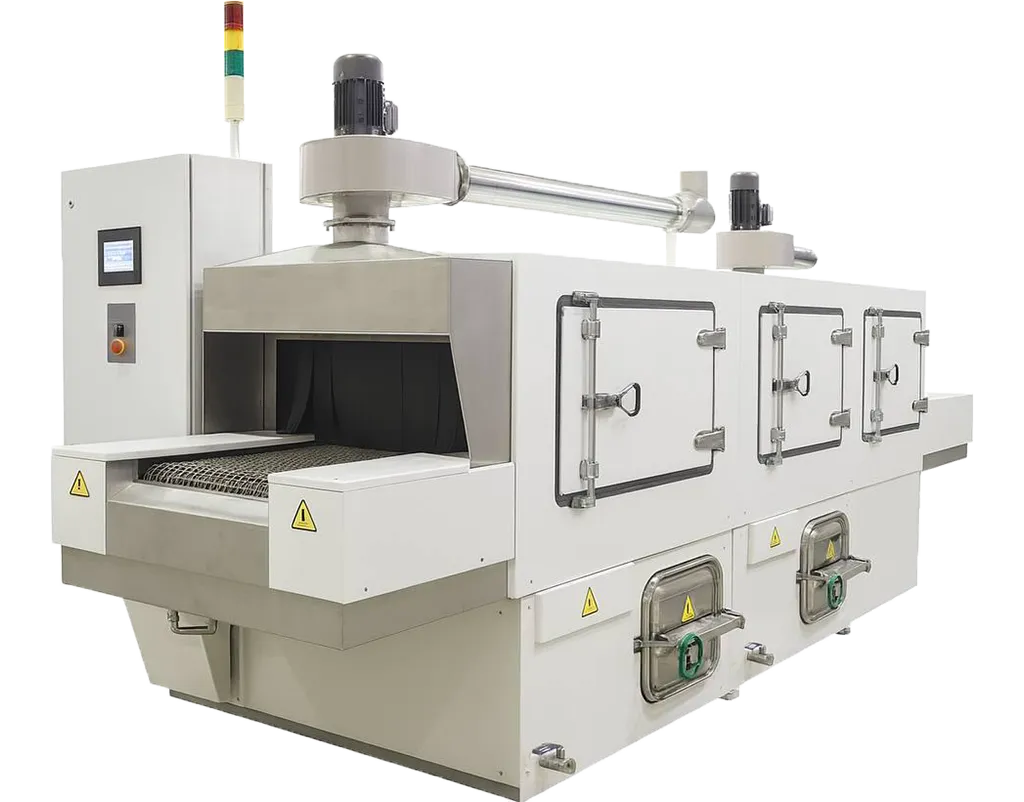
Сухая поверхность. Установки на растворителях выдают деталь сухой за счет вакуумной сушки: остатки среды испаряются и конденсируются обратно в систему. В водных машинах сушка выполняется горячим воздухом или в вакууме 50 и 5 мбар – без этой стадии влага в полостях дает коррозию уже на складе.

Что это дает следующей операции:

  • Контроль. Капиллярная и магнитопорошковая дефектоскопия, обмер и визуальный контроль требуют поверхности без пленки: остатки консервации маскируют дефекты и искажают результат.
  • Сборка. Отсутствие масла и абразивных частиц в каналах и на посадочных поверхностях исключает задиры, засорение гидравлики и преждевременный износ узла.
  • Нанесение покрытия. Окраска, гальваника, напыление и склеивание не держатся на консервационной пленке – расконсервация задает адгезию будущего покрытия.

Методы подтверждения результата – визуальный, весовой и по нормируемой остаточной загрязненности – описаны в статье о проверке чистоты детали после обезжиривания.

Подбор режима по образцу детали

Консервационные составы отличаются по основе и по сроку выдержки: один и тот же режим не работает одинаково на свежей пленке и на покрытии после года хранения. Поэтому режим подбирается на вашем образце, тестовая мойка проводится бесплатно.

Порядок работы:

  1. Заявка. Вы описываете задачу: что за деталь, какой состав нанесен, как долго хранилась, что идет следующей операцией.
  2. Предварительный подбор. Инженер определяет среду (водный раствор или растворитель), тип установки и предполагаемый режим: температуру, давление, время стадий, необходимость сушки и ультразвука.
  3. Передача образца. Вы привозите или отправляете 2–5 деталей в исходном состоянии – законсервированными, без предварительной протирки. Образец после ручной очистки не покажет реальный результат.
  4. Мойка в демонстрационном зале. Образцы обрабатываются на подобранной установке, при необходимости – в двух-трех режимах для сравнения.
  5. Оценка. Чистота и сухость проверяются согласованным методом, результат фиксируется.
  6. Отчет и предложение. Вы получаете обработанные образцы, финальный режим, конфигурацию установки с опциями и расчет производительности.

Не знаете, чем законсервирована деталь? — Спросите технолога

Связаться

Связаться