Пн-Вс c 9:00-19:00
+7 (495) 507-36-31

Подготовка деталей перед покраской

Подберем оборудование под жидкую и порошковую окраску: обезжиривание, мойка, ополаскивание, фосфатирование и сушка в одном автоматическом цикле. На выходе — чистая сухая поверхность с равномерным конверсионным слоем.

Какое оборудование подходит

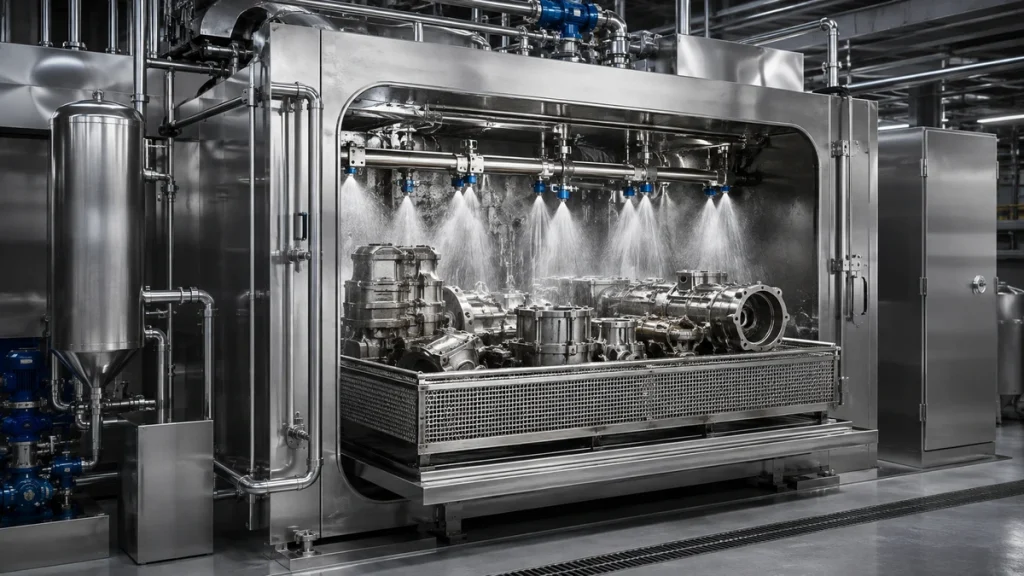
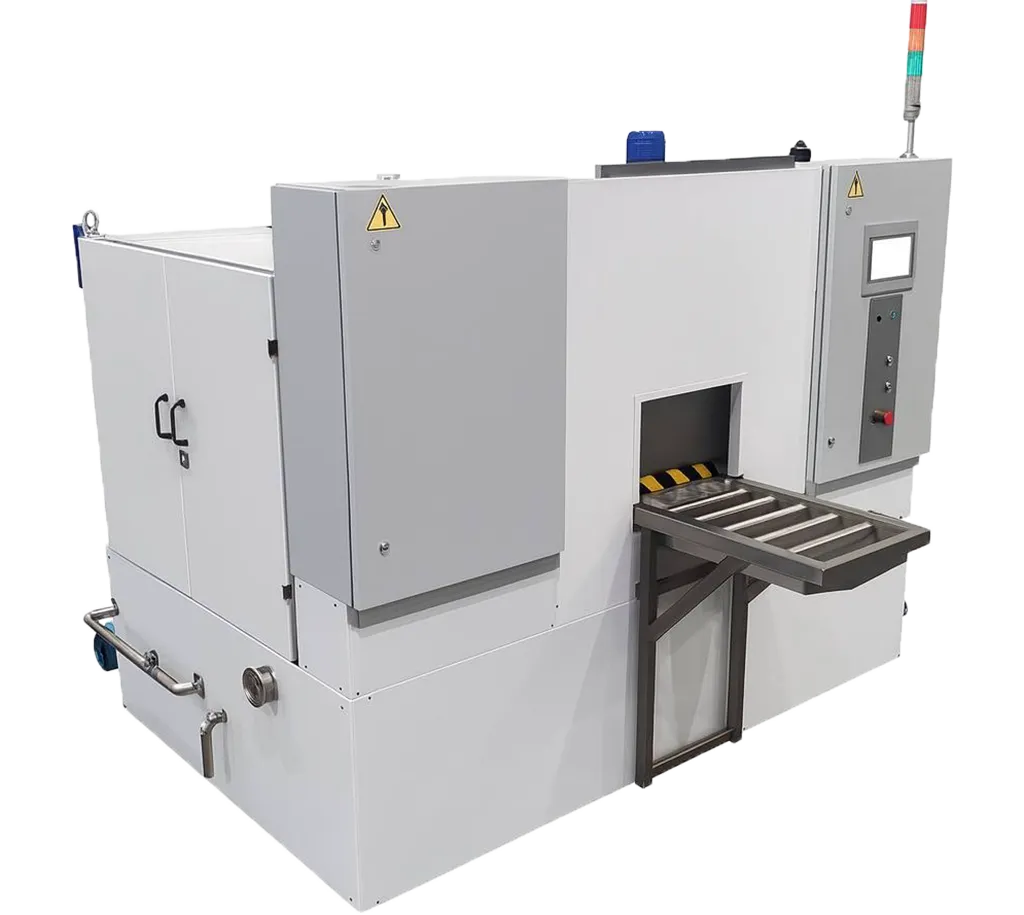
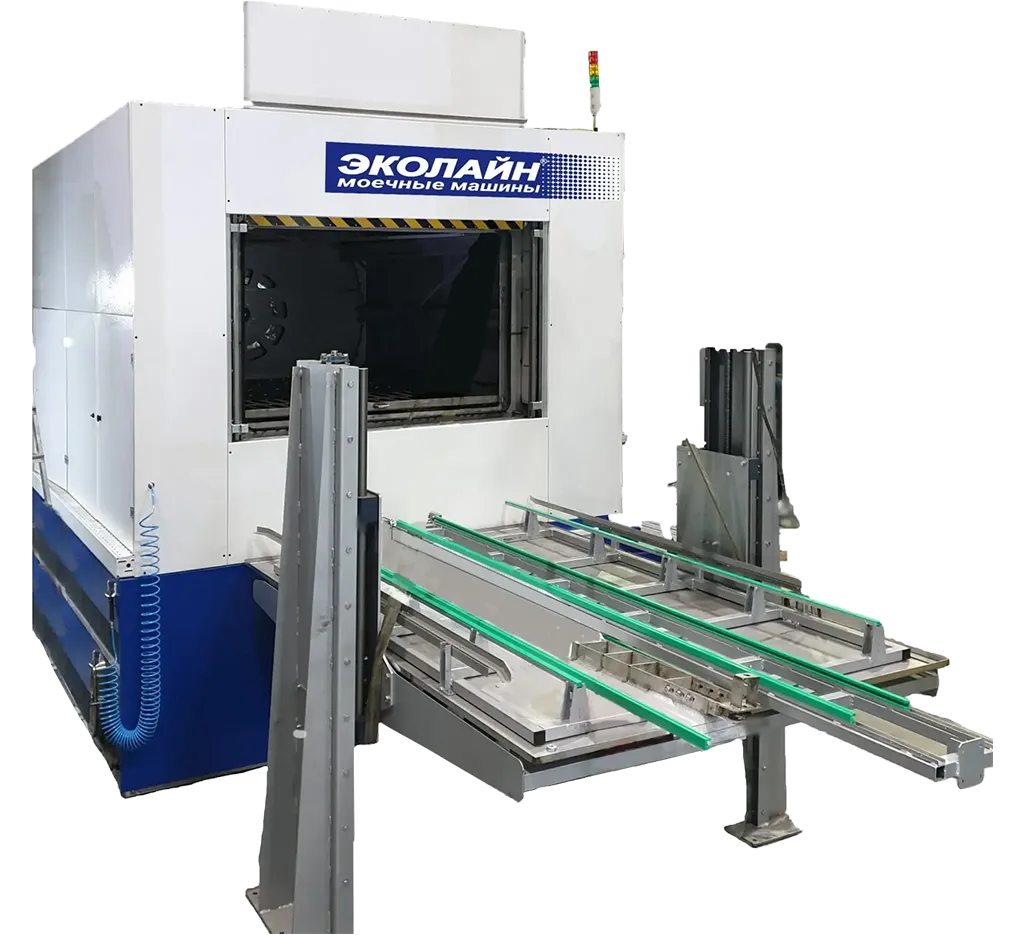
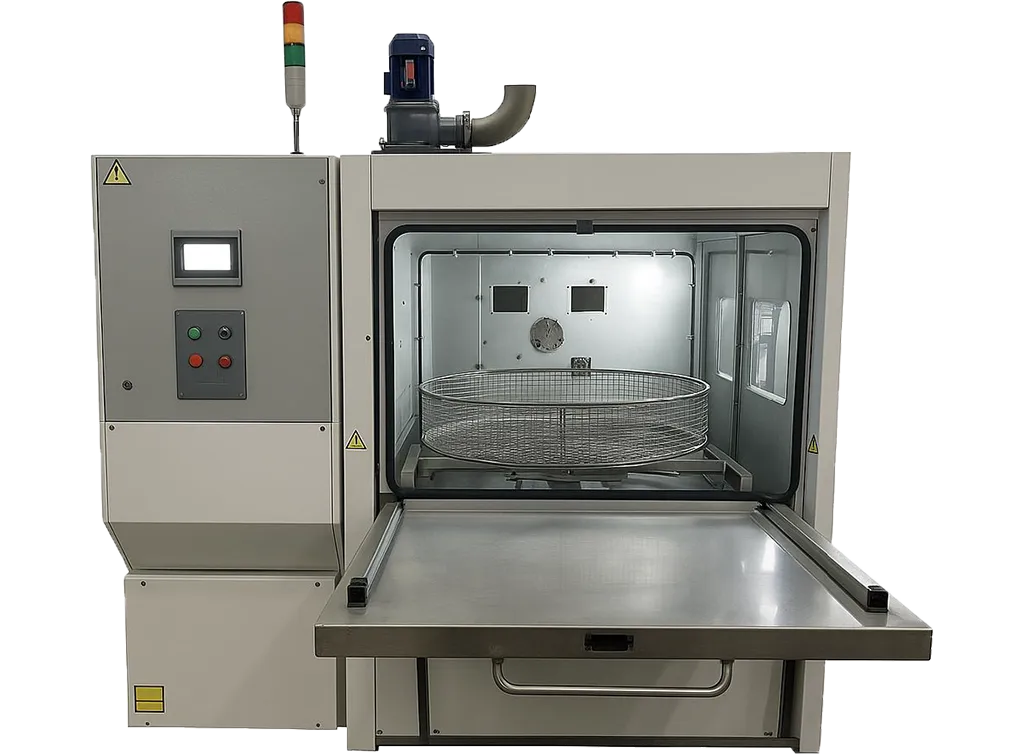
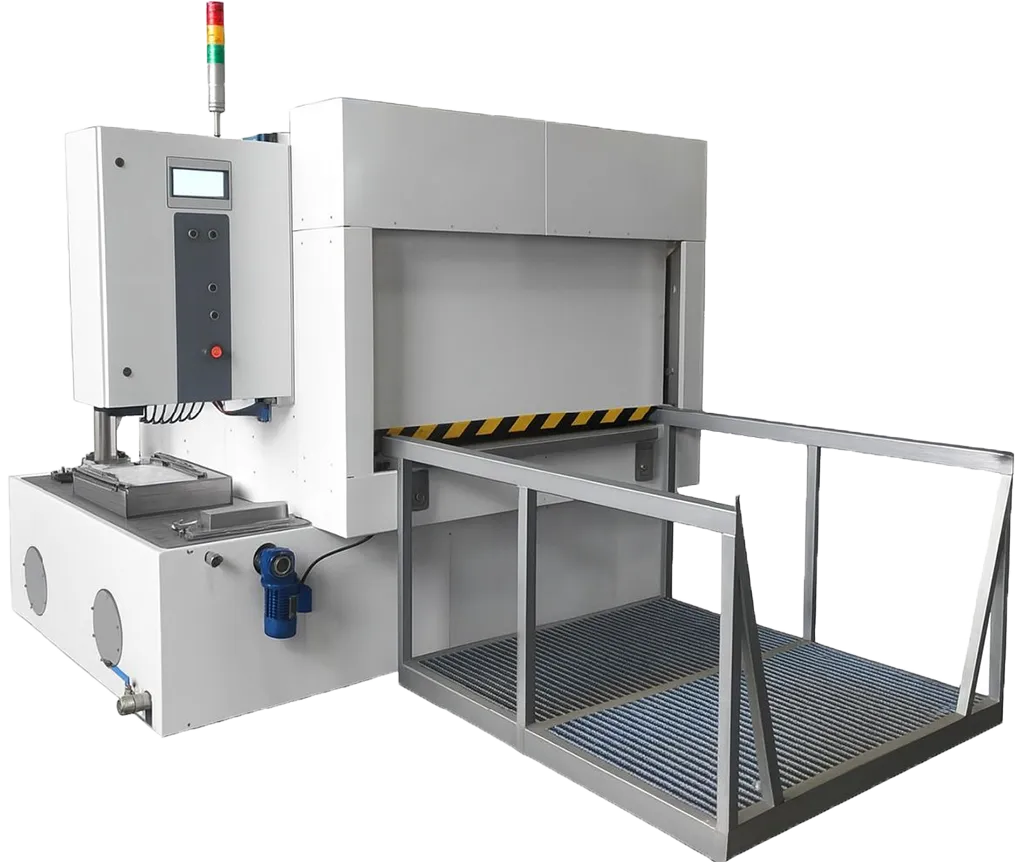
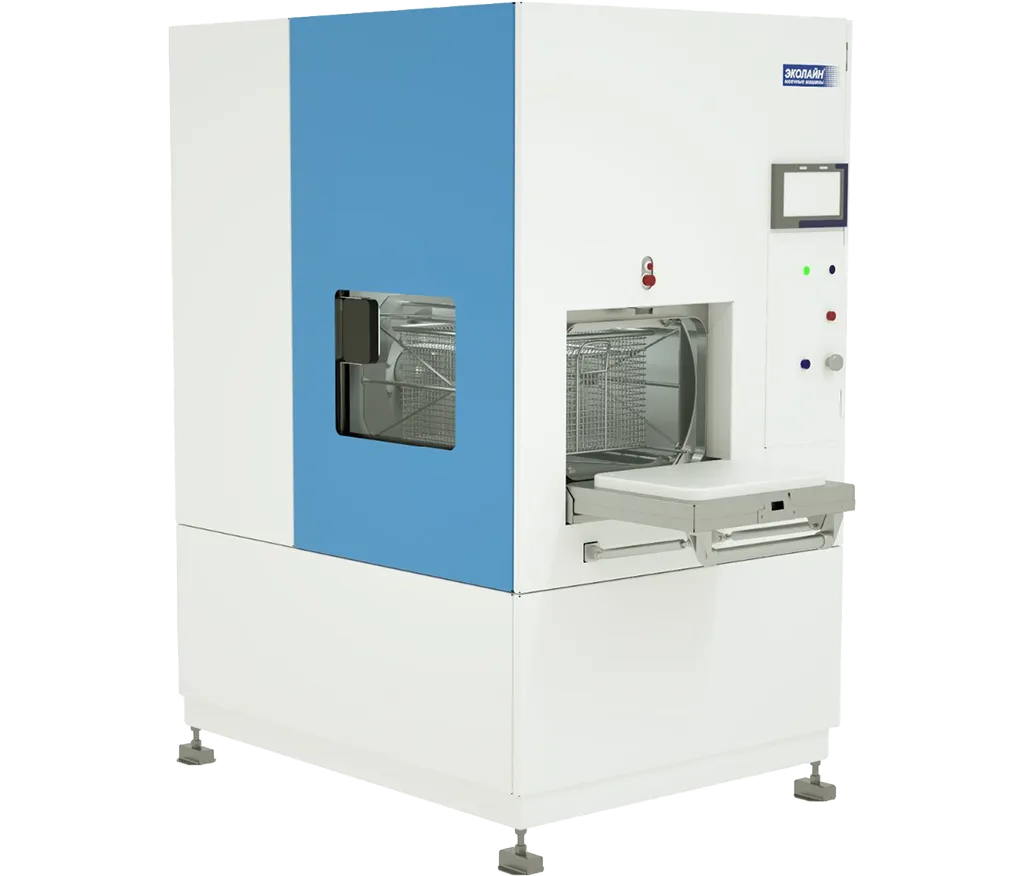
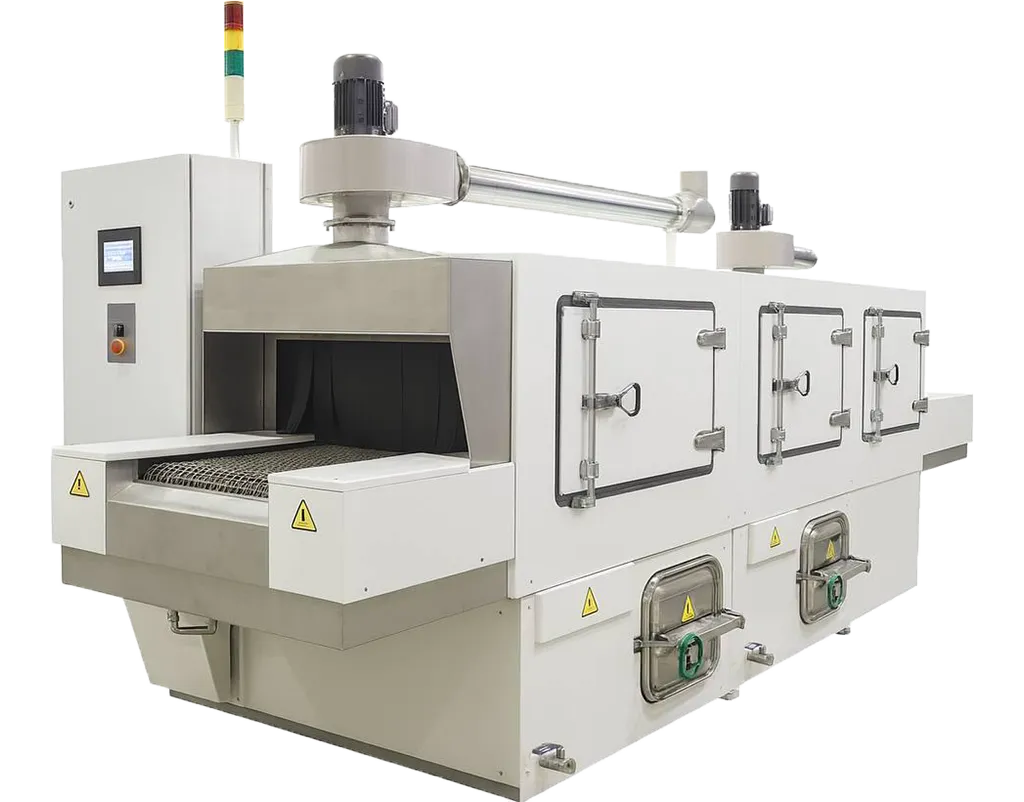
Для подготовки под окраску применяются машины на водных растворах: они дают нужный результат по обезжириванию и позволяют встроить фосфатирование или пассивацию в тот же цикл. Здесь применяется оборудование для обезжиривания.

Требования к поверхности перед окраской

Перед нанесением ЛКМ с металла должно быть удалено все, что мешает адгезии и что может мигрировать под пленку покрытия. Поэтому необходимо пройти линию подготовки поверхности.

Масла и смазки.  Технологические, консервационные и штамповочные масла – главная причина потери адгезии. Даже пленка толщиной в доли микрона снижает поверхностную энергию металла настолько, что краска перестает смачивать поверхность и собирается в кратеры. Удаляются горячим щелочным раствором с ПАВ; отделенное масло выводится из бака сепаратором и не возвращается на детали.

СОЖ и остатки эмульсии.  Смываются водной средой, но требуют обязательного ополаскивания: соли и ПАВ из состава СОЖ при высыхании образуют на поверхности пленку, которая ухудшает адгезию и провоцирует коррозию под покрытием.

Пыль и абразивная взвесь.  Механические частицы дают дефекты пленки – включения, шагрень, точечные проколы. Снимаются струей под давлением, задерживаются фильтрацией: корзина грубой очистки до 0,5 мм, тонкая фильтрация до 5 мкм.

Стружка и шлам.  Задерживаются в резьбах, пазах, карманах и на кромках. Для деталей с полостями нужен режим со сменой положения – вращение или покачивание корзины, иначе стружка остается внутри и высыпается уже на окрасочном участке.

Следы консервации.  Восковые и антикоррозионные составы после межоперационного хранения не снимаются обычным режимом обезжиривания: нужна повышенная температура раствора и увеличенное время стадии, иногда – обработка в растворителе.

Влага.  Отдельное требование: деталь должна быть не только чистой, но и полностью сухой. Остаточная вода в полостях и глухих отверстиях после окраски превращается в очаг подпленочной коррозии.

Требования к подготовке металлических поверхностей под окрашивание нормирует ГОСТ 9.402 – степень обезжиривания и допустимая остаточная загрязненность согласуются с технологом заказчика.

Подготовка перед жидкой и порошковой окраской

Обе технологии требуют чистой и сухой поверхности, но чувствительность к остаточной влаге и требования к конверсионному слою у них разные.

Перед жидкой окраской

Требуемые этапы:
  1. Обезжиривание горячим щелочным раствором
  2. Мойка струей под давлением
  3. Ополаскивание – обязательно, чтобы снять остатки моющего состава
  4. Пассивация или фосфатирование – по требованию к сроку службы покрытия и условиям эксплуатации изделия
  5. Сушка
Состояние поверхности на выходе:  матовая, без масляного блеска и разводов, с непрерывной водной пленкой при смачивании. Влажность контролируется по месту нанесения: часть систем ЛКМ допускает нанесение на слегка влажную поверхность, но большинство требует полностью сухого металла – регламент задает производитель краски. На что обратить внимание:  жидкие ЛКМ хуже переносят остатки ПАВ и солей – они дают кратеры и потерю розлива. Ополаскивание чистой водой из водопровода с отдельным сливом надежнее рециркуляционного, если требования к покрытию высокие.

Перед порошковой окраской

Требуемые этапы:
  1. Обезжиривание горячим щелочным раствором
  2. Мойка струей под давлением
  3. Ополаскивание
  4. Фосфатирование – практически обязательная стадия: конверсионный слой повышает адгезию порошкового покрытия и его коррозионную стойкость
  5. Сушка до полного удаления влаги
Состояние поверхности на выходе:  полностью сухая, с равномерным конверсионным слоем без пятен и непокрытых участков. Сухость критична: остаточная влага при полимеризации в печи вскипает и дает поры, пузыри и проколы в пленке. На что обратить внимание:  между сушкой и напылением деталь не должна успеть окислиться или собрать пыль – участки подготовки и окраски желательно располагать рядом, а для проходной схемы связывать одним конвейером. Обезжиривание и фосфатирование можно совместить в одной стадии, применяя состав ЭКО 335 – он моет, обезжиривает и фосфатирует сталь и алюминиевые сплавы за один проход, что сокращает число секций линии.

Дополняющие модули:  фильтры тонкой очистки и мешочные картриджи для фильтрации до 5 мкм, сепараторы отделения масла, автоматическое дозирование моющего средства.

Проверка результата

Результат подготовки проверяется до нанесения краски – после окраски дефект обходится в перекрас всей партии.

Тест на смачиваемость.  Основной цеховой метод. На обезжиренную поверхность подается вода: на чистом металле она растекается сплошной непрерывной пленкой и держится без разрывов. Если пленка собирается в капли или рвется в течение первых секунд – на поверхности остается жировая пленка, деталь идет на повторную мойку. Метод быстрый, не требует оборудования и подходит для контроля каждой партии.

Контроль поверхностной энергии.  Для ответственных покрытий применяются тест-чернила или тест-карандаши: состав с известным поверхностным натяжением наносится полосой и оценивается по тому, стягивается он в капли или остается сплошным. Дает числовую оценку готовности поверхности к нанесению ЛКМ.

Остаточные загрязнения.

  • Протирка белой безворсовой салфеткой – визуальная оценка на масло и пыль
  • Осмотр под УФ-лампой – многие технологические масла флуоресцируют
  • Весовой метод – смыв растворителем с контрольного участка, выпаривание и взвешивание остатка; дает количественный результат в мг/см²

Состояние поверхности.  Оценивается визуально: равномерная матовость без масляного блеска, отсутствие разводов, солевого налета и подтеков после сушки. При фосфатировании – сплошной равномерный конверсионный слой без пятен и непокрытых участков. Отдельно проверяются полости и глухие отверстия: остаточная влага там не видна снаружи, но проявится после полимеризации.

Сухость.  Контролируется по местам скопления влаги – кромкам, резьбам, карманам, внутренним полостям. Для порошковой окраски это критичная проверка.

Полный обзор методов контроля чистоты – в материале о проверке чистоты металлической детали после обезжиривания.

Привезите свои детали на бесплатную тестовую мойку – подберем моющее средство и режим, покажем результат с фотофиксацией и проверим поверхность на смачиваемость до подписания договора.

Связаться

Связаться